在制造业向高端化、精细化转型的当下,精密模具加工已经成为衡量一个地区制造水平的重要标尺。无论是消费电子外壳、汽车内饰件,还是医疗器械中的微型结构件,产品精度、外观质感与批量一致性,很大程度上都取决于模具本身的加工质量。京瑞模具长期服务于塑胶模具定制与注塑模具加工领域,本文结合一线生产经验,梳理精密模具加工从设计到量产的关键环节,帮助采购与工程人员更清晰地判断模具供应商的能力边界。
什么是精密模具加工,它与普通模具的差别在哪里
精密模具加工并不是一个笼统的宣传词,它有相对明确的工艺指向。通常来说,精密模具在尺寸公差、表面粗糙度、形位精度和寿命稳定性上都有更高要求。普通模具可能将关键尺寸控制在±0.05mm即可满足使用,而精密模具往往需要做到±0.01mm甚至更严,部分光学件、连接器类模具对同轴度、平面度的要求还会进一步提高。
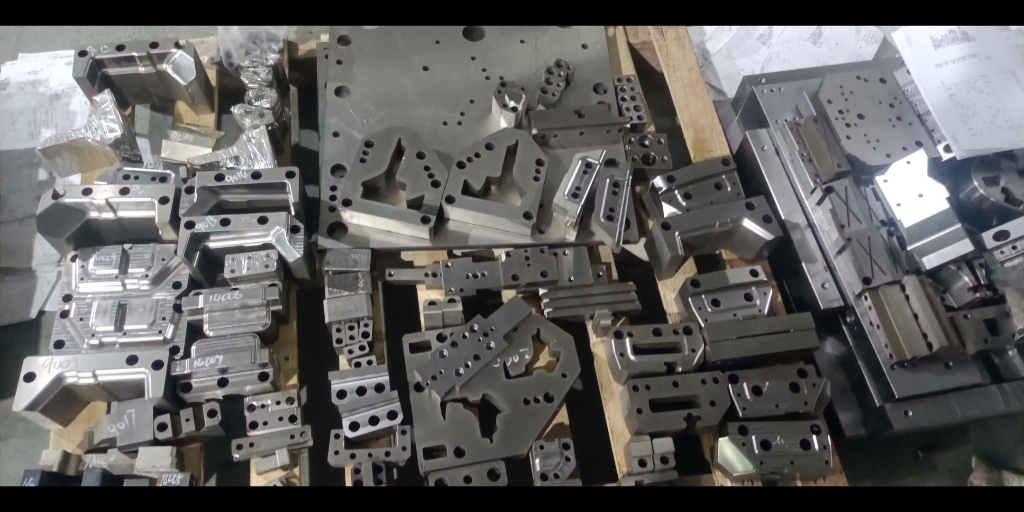
这种精度差异会传导到整个加工链条。设备方面需要高转速CNC加工中心、慢走丝线切割、镜面火花机与精密磨床配合;检测方面依赖三坐标测量仪、投影仪与轮廓仪;环境方面,恒温车间对减少热变形的作用不可忽视。可以说,精密模具加工是一项系统工程,单靠某一台高精度设备并不能保证最终结果。
- 尺寸公差更严,装配互换性要求高
- 表面质量要求高,常见镜面、蚀纹、高光等外观标准
- 模具寿命长,动辄数十万模次以上
- 对钢材、热处理与流道设计的一致性要求更高
模具设计制作阶段:精度从图纸开始决定
很多模具问题看似出在加工环节,根源却在设计阶段。精密模具设计制作需要同时考虑产品结构、脱模角度、浇口位置、冷却水路布局与顶出平衡。以薄壁塑件为例,壁厚不均会直接导致填充困难和收缩变形,再高精度的加工也难以弥补。因此在开模前进行模流分析,评估填充压力、熔接痕位置与翘曲趋势,是降低后期改模风险的有效手段。
结构设计之外,钢材选型同样关键。不同塑胶材料对模具钢的腐蚀性和磨损性差异明显,透明件常用S136等镜面钢,高玻纤含量的工程塑料则需要考虑耐磨性更好的材料。合理的钢材搭配与热处理工艺,能够显著延长模具使用寿命,也能减少后期模具维修保养的频率。
CNC加工中心与关键工序的精度控制
在精密模具加工的落地环节,CNC加工中心承担粗加工与半精加工的主要任务,而精加工往往由高速铣、慢走丝与电火花配合完成。实际生产中,以下几项控制点值得重点关注:
- 基准统一:从毛坯到成品,尽量保持设计基准、工艺基准与检测基准一致,减少累积误差。
- 分阶段加工:粗加工去量、半精加工均化余量、精加工保证尺寸,避免一次成型带来的应力变形。
- 热处理穿插:对高硬度要求的型腔件,在粗加工后进行淬火与回火,再精加工到位。
- 在线检测:关键尺寸在机台上完成初检,减少反复装夹带来的误差。
对于双色模具加工这类结构更复杂的模具,还需额外考虑两套型腔的定位精度与旋转/平移机构的重复定位误差。双色模具一旦第一色与第二色的配合面出现偏差,成品就会出现溢料或包胶不牢的问题,因此对加工与装配的协同要求更高。
试模与量产导入:从单件合格到批量稳定
试模是检验精密模具加工成果的第一道实战关口。T1试模通常关注填充是否完整、外观是否有缺陷、尺寸是否在公差带内;T2、T3则逐步验证工艺窗口的宽窄与成型周期的合理性。一个负责任的注塑模具厂家会在试模阶段记录完整的工艺参数,并据此判断模具是否需要局部修正。
量产导入阶段,模具的稳定性比单件精度更重要。批量生产中,模具温度波动、钢材磨损、顶针卡滞都可能造成尺寸漂移。建立定期保养与点检机制,对顶出系统、冷却水路、滑块导轨进行清洁与润滑,是保持长期稳定输出的必要手段。对于塑胶件代工业务而言,模具状态与注塑工艺的匹配程度,直接决定了交付良率。
如何判断一家精密模具加工厂的综合能力
面对市场上数量众多的模具供应商,采购方可以从几个维度进行考察。设备清单只是表面,更重要的是工序是否完整、检测手段是否到位、是否有稳定的钢材供应渠道。具备模具钢材批发能力的厂家,在材料一致性与交期控制上通常更有优势。快速开模能力也值得关注,但需要区分“快”是建立在标准化流程之上,还是以牺牲精度为代价。
- 查看过往案例的行业跨度与精度等级
- 了解检测设备配置与首件检验流程
- 询问模具维修保养的服务响应机制
- 确认是否具备从模具设计制作到注塑量产的一站式能力
精密模具加工的本质,是把设计意图稳定地复制到每一件产品上。它既依赖设备与工艺,也依赖流程管理与经验积累。京瑞模具在塑胶模具定制、双色模具加工与塑胶件代工等业务中,始终坚持把精度控制前移到设计阶段、把稳定性落实到量产环节,用可追溯的工序管理为客户的批量生产提供支撑。对于正在寻找长期模具合作伙伴的企业而言,考察一家工厂的精密加工能力,不妨从它的工序完整度与检测习惯开始。